


MagicWave 2200 este o sursa de sudare TIG (WIG) AC/DC cu tehnologie ActiveWave, si este caracterizata de un arc extrem de stabil. Intreg sistemul este digitalizat, sursa de sudare, pistoletele de sudare, instalatii de racire, telecomenzile, interfetele pentru conectare in sisteme automatizate sau robotizate. Procesorul digital de semnal (DSP) controleaza intreg sistemul si confera o precizie unica procesului de sudare.
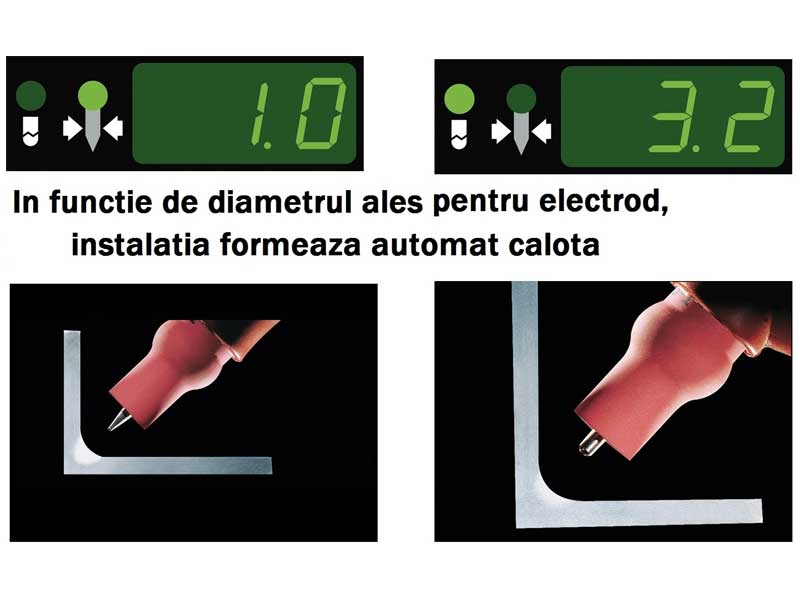
Arcul electric este extrem de stabil, inclusiv in cazul sudarii aluminiului unde oxidul este eliminat complet. Ramanand la sudarea aluminiului, instalatia poate rotunji varful electrodului de tungsten (wolfram), aceasta fiind o facilitate extrem de utila.
Cu o putere maxima de 220A si o greutate de doar 17.5 kg sursa este ideala pentru activitati in:
- industria chimica;
- industria aeronautica;
- constructii de recipiente si containere;
- constructii si intretinere de instalatii;
- intretinere si reparatii masini unelte.




- Automatic gas post-flow. Timpul de post-gaz este extrem de important. In acest caz, durata este calculata in mod automat astfel incat baia de sudura si electrodul sa nu oxideze;
- Alimentare de la un generator. Pentru mobilitate maxima, sursa este perfect compatibila cu alimentarea de la un generator mobil;
- Mod lucru JOB. Se pot memora programe personalizate;
- Amorsare cu inalta frecventa (HF Ignition). Pentru amorsare perfecta inclusiv in cazul pistoletelor lungi;
- Reglarea continua a curentului de sudare in timpul sudarii, chiar de pe pistolet (UpDown si JobMaster);
- Amorsare prin contact cu Lift-Arc.
- Formarea automata a calotei electrodului de wolfram la sudarea in curent alternativ. Pur si simplu pui un electrod ascutit si in functie de diametrul ales, sursa da un impuls care rotunjeste varful la valoarea stabilita de sudor. Economie de timp si rezulat perfect;
- Functionare in 2 tacte (timpi);
- Functionare in 4 tacte (timpi);
- Functie de heftuire disponibila pentru procedeul de sudare WIG DC;
- RPI – Reversed polarity ignition. Pentru o amorsare perfecta sursa inverseaza polaritatea pentru scurt timp, in cazul sudarii in curent continuu;
- Sudare TIG(WIG) in curent pulsat. Aceasta functie este perfecta pentru sudarea tablelor subtiri;
- Functie Anti-Stick la sudarea electric manuala. în cazul unui scurtcircuit (lipirii electrodului), in vederea protejarii sursei, arcul electric este deconectat după 1,5 secunde;
- Rezultate excelente la sudarea electric manual (MMA) a electrozilor celulozici;
- Functie HotStart – asigura amorsarea usoara a electrozilor inveliti celulozici si rutilici);
- Control digital al intregului proces de sudare pentru rezultate optime de fiecare data;
- Oprirea automata a instalatiei de racire – pentru o durata de viata mai lunga a pompei de lichid de racire si o mai mare siguranta
- Marcaje “S” si CE;
- Conectare de telecomenzi;
- Pe panou se pot regla si sunt afisate valorile pentru:
- Functie HOLD. Memoreaza ultimile valori reale din timpul sudarii;
- Tensiunea de sudare;
- Coduri de eroare/service;
- Curent de start;
- Curentul de sudare;
- Balansul (+/-) folosit pentru a regla efectul de curăţare / randamentul de topire la sudarea TIG in curent alternativ.
- Frecventa de puls. Luminează când este selectat parametrul setup F-P, dacă valoarea introdusă pentru frecvenţa de puls este >/= 1000 Hz;
- Curent de start IS;
- Upslope (tup). perioada de timp, la sudarea WIG, în care curentul de start IS creşte până la valoarea specificată a curentului principal I1;
- Curent redus I Pentru modul de funcţionare WIG în 4 tacte şi WIG în 4 tacte special;
- Downslope (tdown) . Perioada de timp, la sudarea WIG, în care curentul principal specificat I1 scade până la valoarea curentului final IE;
- Curent final de inchidere (IE) pentru sudarea WIG;
- Diametrul electrodului de tungsten;
- Timpii de Pre- si Post-gaz.
- Contoar pentru timpul de functionare;
Sursa este perfect compatibila cu sistemele mecanizate sau robotizate de sudare.
Sursa este perfect compatibila cu sistemele mecanizate sau robotizate de sudare. De asemenea sursa MagicWave 2200 poate gestiona un derulator pentru a suda cu aport automat de sarma rece – controleaza viteza de derulare si timpii la start si inchidere si asigura viteza in concordanta cu pulsatia la sudarea in curent pulsat.
Materiale de baza
- Aluminiu si aliajele sale;
- Inox;
- Oteluri slab si inalt aliate.
Procedee de sudare
- TIG(WIG) AC
- TIG(WIG) DC
- MMA – electric manual
Tehnologie ActiveWave
La sudarea in curent alternativ, arcul trebuie sa fie stabil si putin zgomotos. Un procesor de semnal digital controleaza continuu forma de unda si astfel permite a se obtine arcul cel mai stabil, cu cel mai scazut nivel de zgomot. Acest lucru permite ca inclusiv la valori mari de curent (de 300A la instalatiile mai mari), zgomotul sa fie sub nivelul de 80 dbA.
| Caracteristica | Valoare |
|---|---|
| Tensiune de retea (U1) -20/+15 % | 230 V |
| Frecventa retelei | 50 / 60 Hz |
| Siguranta la reteaua de alimentare | 16 A lenta |
| Putere absorbita la D.A. (1)100% | 3.3 kVA |
| Cos Phi | 0.99 |
| Domeniul curentului de sudare WIG (TIG) | 3 – 220 A |
| Domeniul curentului de sudare MMA (electric manual) | 10 – 180 A |
| Curent de sudare la 10min/40°C | 220 A la D.A. (1) 35% 170 A la D.A. (1) 60% 150 A la D.A. (1) 100% |
| Domeniul tensiunii de sudare MMA (electric manual) | 20.4 – 27.2 V |
| Domeniul tensiunii de sudare WIG (TIG) | 10.1 – 18.8V |
| Clasa de protectie | IP 23 |
| Marcaj de conformitate | CE, CSA |
| Marcaje referitoare la securitate | S |
| Dimensiuni L x l x H | 485 x 180 x 390 mm |
| Tensiune mers in gol | 88 V |
| Greutatea sursei | 17.4 kg |
(1) – D.A. – durata activa